工业污水泵离心泵加工工艺优化与效率提升探讨
在工业污水输送与市政排涝领域,泵组的可靠性直接决定整个系统的运行成本。作为深耕工业水泵生产多年的技术型企业,鱼台县卧龙水泵制造有限公司发现,许多用户对污水泵离心泵加工环节的工艺细节认知不足,导致实际工况中频繁出现效率衰减甚至机封损坏。今天,我们就从加工工艺优化的角度,聊聊如何让泵组在恶劣水质下保持长期高效。
一、核心工艺参数:从毛坯到成品的精度控制
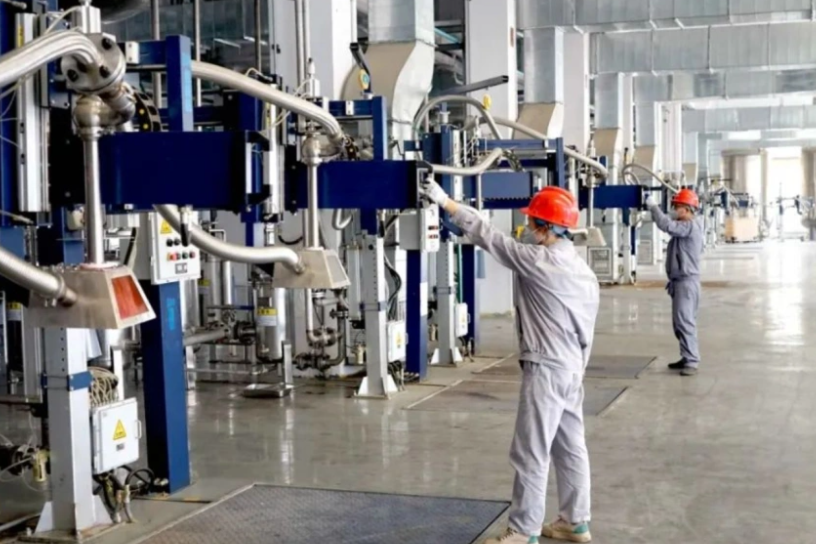
以我们常见的WQ系列潜污泵为例,其叶轮与蜗壳的配合间隙应控制在0.3mm-0.5mm之间,这是保障水力效率的关键。在污水泵离心泵加工过程中,我们采用数控立车一次性装夹完成叶轮前后盖板的型线车削,将叶片出口角偏差控制在±0.5°以内。同时,对于过流部件,必须进行耐磨涂层处理,涂层厚度建议为80-120μm,以抵抗污水中的固体颗粒冲刷。
在管道增压泵定制环节,我们遇到过不少案例:用户为了追求低成本而选用铸铁材质,结果运行半年后泵壳穿孔。因此,针对含沙量高的工况,建议采用双相不锈钢或高铬合金材质,并将叶轮硬度提升至HRC55以上。另外,轴承体与轴的配合公差推荐采用H7/k6,既能保证定位精度,又便于热装拆装。
二、加工中的常见误区与解决方案
- 误区一:认为泵体越重越好。实际上,结构刚度与重量没有直接关系,过厚壁厚反而增加水力摩擦损失。我们通过有限元分析优化了加强筋布局,使潜水泵排污泵制造的壳体重量减轻15%,同时刚度提升20%。
- 误区二:忽视动平衡精度。对于转速超过1450rpm的泵组,必须执行G6.3级动平衡。我们采用双面动平衡机,在叶轮上对称去除材料,残余不平衡量控制在5g·mm以内。
- 误区三:密封面粗糙度不达标。机械密封动静环端面平面度需达到0.0009mm,粗糙度Ra≤0.2μm,这是防止泄漏的根本。
在水泵配件销售过程中,客户常问:“为什么新换的机封用不久?”其实,80%的机封失效源于安装不当。建议装配前用无水乙醇清洗密封面,并用塞尺检查压量是否均匀。另外,O型圈的材质需根据介质温度选择:丁腈橡胶适用于-40℃~120℃,氟橡胶可耐受200℃以上。
三、泵站成套安装中的协同要点
在泵站设备成套安装项目中,泵组与管路的匹配往往被忽视。我们曾处理过一个案例:某化工厂选用两台并联泵,但因出口止回阀选型偏小,导致水锤冲击损坏了泵轴。正确的做法是,在每台泵出口设置缓闭式止回阀,并计算管路特性曲线,确保工作点落在泵的高效区(通常为额定流量的70%-110%)。此外,基础底座应采用灌浆法安装,二次灌浆层厚度不小于50mm,且必须养护72小时以上,避免振动传递。
对于需要管道增压泵定制的场合,建议用户提供详细的介质成分、温度范围及进口压力数据。我们曾为某冶金企业定制了双蜗壳结构的增压泵,有效消除了径向力,将轴承寿命从8000小时延长至25000小时。同时,在泵出口加装压力脉动衰减器,可进一步降低管路振动。
最后想说的是,工业水泵生产不仅仅是把零件组装起来,更需要在材料学、流体力学和机械设计之间找到平衡点。鱼台县卧龙水泵制造有限公司坚持在每台泵出厂前进行型式试验,包括性能曲线测试和噪声振动检测。如果您在选型或使用中有任何疑问,欢迎随时与我们交流。