鱼台卧龙污水泵离心泵加工工艺与质量管控要点解析
在鱼台县卧龙水泵制造有限公司的生产车间里,一台刚刚完成精加工的污水泵叶轮正被送入动平衡检测工位。检测仪屏幕上跳动的数值,最终定格在G2.5级标准以内——这是我们在工业水泵生产环节中对旋转件最基础的刚性要求。作为一家深耕水泵领域多年的制造企业,我们深知,泵体的每一处公差、每一道焊缝,都直接决定着一台泵在恶劣工况下的使用寿命。
材质选择与铸造工艺:污水泵离心泵加工的第一道关卡
面对污水介质中常含的氯离子、砂粒和纤维杂质,我们坚持在污水泵离心泵加工中优先选用HT250灰铸铁或304/316L不锈钢材质。叶轮和泵体采用消失模铸造工艺,相比传统砂铸,其表面粗糙度可控制在Ra12.5μm以内,流道尺寸偏差不超过±0.5mm。在浇注温度控制上,我们通过中频感应炉将铁水温度精准锁定在1420℃±10℃,避免因温度波动导致的金相组织疏松或冷隔缺陷。
对于管道增压泵定制这类对水力性能要求更高的产品,我们还会额外进行X射线探伤抽检,确保铸件内部无缩孔、气孔。您可能不知道,一个小小的气孔在高压工况下会迅速扩展为贯穿性裂纹,这也是为什么我们愿意在检测环节多花20%的时间成本。
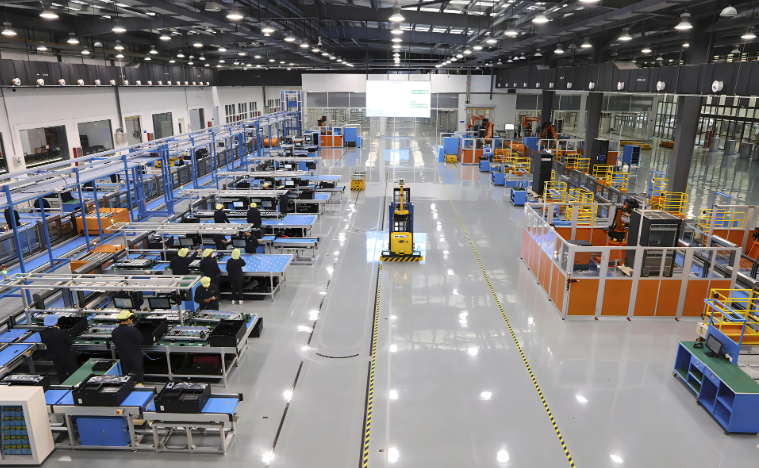
精密加工与装配:决定泵效与密封可靠性的核心环节
在数控车床和五轴加工中心上,我们严格执行“三次装夹、一次成型”的工艺路线。叶轮进口边厚度控制在0.8mm-1.2mm之间,后盖板与泵盖的配合间隙精确到0.05mm以内。对于潜水泵排污泵制造,我们特别关注机封安装面的垂直度——使用激光干涉仪检测,确保端面跳动不超过0.03mm,否则在高转速下极易造成机械密封偏磨,导致进水烧机。
装配环节同样马虎不得。所有紧固件均使用扭力扳手按设定扭矩分两遍拧紧,关键部位涂抹乐泰243螺纹锁固胶。每台泵组装完毕后,必须进行水泵配件销售环节中常见的易损件预装检验,比如叶轮与密封环的径向间隙,我们严格控制在0.3mm-0.5mm之间,既保证容积效率,又避免卡涩。
- 动平衡等级:G2.5级(适用于3000rpm以下工况)
- 壳体水压试验:1.5倍工作压力,保压30分钟无渗漏
- 整机性能测试:流量、扬程、效率三项指标同时达标才可入库
全流程可追溯体系:从毛坯到泵站设备的质量闭环
每台出厂的水泵都有一个唯一的激光二维码,扫描后可以看到铸造炉号、加工操作员编号、检测数据曲线。这种全流程可追溯机制,让我们的泵站设备成套安装项目在后期运维中能快速定位问题源头。去年在江苏某化工园区的成套供水泵站中,正是依靠这套数据,我们在4小时内完成了对一台异常振动泵的叶轮材质复核,排除了嫌疑,避免了整批停机。
在实践层面,我们建议客户在采购时关注三个关键指标:泵效率曲线是否平坦、气蚀余量是否留足、过流部件硬度是否达到HRC45以上。如果工况中固体颗粒较多,还应在进口加装格栅或破碎装置,这一点在潜水泵排污泵制造选型时尤为重要。
从单台工业水泵到成套泵站,鱼台卧龙始终相信,质量不是检验出来的,而是设计和加工出来的。每一道工序的严苛管控,都是对“卧龙”品牌信誉的积累。
未来,我们将继续在耐磨涂层、高效水力模型和智能监控系统上加大投入,让每一台泵都能在恶劣环境中稳定运行十年以上。这是我们对客户的承诺,也是整个团队对制造业工匠精神的坚守。