泵站设备成套安装流程与调试注意事项技术解析
泵站设备成套安装:从图纸到落地的关键环节
在泵站工程项目中,设备成套安装的成败直接关系到整个系统的运行效率与使用寿命。作为深耕工业水泵生产领域多年的制造企业,鱼台县卧龙水泵制造有限公司深知,泵站设备成套安装绝非简单的设备堆砌,而是一个涉及流体力学、机械装配与电气控制的系统工程。我们结合大量现场经验,将安装流程拆解为三个核心阶段,并针对性解析调试中的常见误区。
一、基础施工与设备定位:精度决定下限
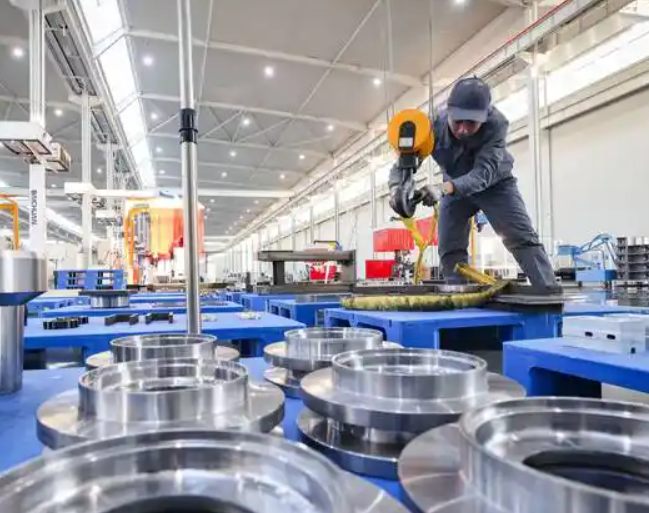
安装的第一步往往最容易被忽视。基础混凝土的强度等级需达到C25以上,且养护周期不少于7天。在安装污水泵离心泵加工产品时,我们要求地脚螺栓与设备底座孔的偏差控制在±2mm以内。实操中,建议采用激光对中仪校准水平度,而非传统水平尺——因为泵体与电机联轴器的对中偏差若超过0.05mm,运行后会产生径向跳动,直接导致轴承过热。
- 基础尺寸:预留二次灌浆层高度50-80mm
- 地脚螺栓:采用双螺母防松结构,紧固扭矩按设备说明书执行
- 进出口管路:严禁将管路重量直接压在泵体上,需设置独立支架
二、管路连接与密封:细节中的魔鬼
很多现场故障源于管路应力。尤其是管道增压泵定制项目,进出口法兰的平行度若超过0.3mm,运行时会产生巨大的振动噪音。我们的技术团队在处理某化工厂案例时,发现原设计采用橡胶软接头补偿位移,但因介质温度达80℃,橡胶老化导致泄漏。最终改用不锈钢波纹补偿器,并增加管道支架的柔性支撑,问题才彻底解决。
- 潜水泵排污泵制造的电缆入口必须采用防水接头,并涂抹密封胶
- 止回阀安装位置距泵出口1.5-2米,避免水锤冲击
- 排污泵的集水坑深度建议≥1.2米,且配置液位控制器冗余设计
此外,水泵配件销售中常见的O型圈与垫片选择也大有讲究——介质含颗粒物时,建议用聚四氟乙烯垫片替代橡胶垫,耐腐蚀性提升3倍以上。
三、调试运行:从单机到联动的逻辑验证
调试不是直接按启动按钮。我们遵循“先点动、后连续、再负载”的三步法。点动时检查电机转向与泵体标识是否一致——这在污水泵离心泵加工项目中尤为重要,反转会导致叶轮背帽松动甚至脱落。连续运行30分钟后,用红外热像仪检测轴承座温度:滚动轴承温升不超过40℃,滑动轴承不超过65℃。负载调试阶段,需逐步关闭出口阀门至额定工况点,记录电流与压力值,与工业水泵生产出厂性能曲线比对,偏差超过5%时需检查叶轮间隙或管路阻力。
某污水处理厂项目曾出现这样的问题:两台潜水泵排污泵制造并联运行时,一台电流偏大10%。排查发现,原因是单台泵的出口电动阀开启角度不一致导致偏流。后通过加装流量平衡阀,并调整PLC程序中的PID参数,系统效率提升了12%。这个案例说明,泵站设备成套安装的调试必须考虑系统耦合效应,而非孤立看待单台设备。
结语
从管道增压泵定制的精密装配,到水泵配件销售的材质匹配,每一个环节都在考验技术人员的经验与责任心。鱼台县卧龙水泵制造有限公司凭借二十余年工业水泵生产积累的工艺数据库,可为客户提供从选型到安装调试的全周期技术支持。记住:设备安装的精度每提高1%,未来五年的运维成本将降低8%-15%。